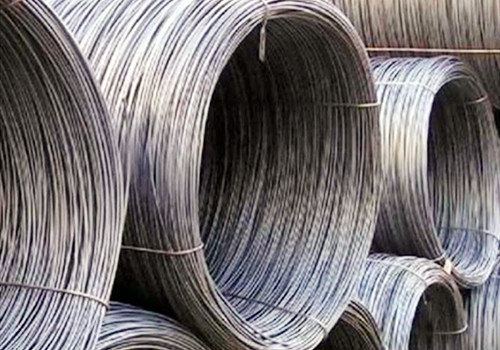
Il filo di acciaio a trafilatura libera, grazie alle sue buone prestazioni di taglio e all'elevata precisione, è ampiamente utilizzato in componenti meccanici, strumenti di precisione, raccordi standard e altri scopi. Questo articolo illustra il processo di trafilatura a freddo del filo di acciaio a trafilatura libera 12L14 . Le principali apparecchiature includono la matrice di trafilatura, il telaio di impostazione della linea, la macchina di defosforazione, il dispositivo di lubrificazione, la scatola di riduzione dei rulli, la macchina di trafilatura, il dispositivo di rimozione delle tensioni meccaniche, il dispositivo di misurazione della lunghezza, il cablaggio, la trafilatura del filo, ecc. La polvere lubrificante secca viene posizionata nel dispositivo della matrice di trafilatura per migliorare le prestazioni di lubrificazione e proteggere lo stampo di trafilatura. Durante la produzione del filo di acciaio, è comunque necessario rimuovere lo strato di ossido sulla superficie della materia prima, pertanto viene ancora utilizzata la ruota di defosforazione originale. Anche il telaio di trafilatura e il cablaggio sono essenziali nella produzione di filo trafilato. Lo scopo è produrre filo a trafilatura libera con una dimensione di 6.15 mm e requisiti elevati di precisione dimensionale e qualità superficiale, tolleranza dimensionale di ±0.02 mm, superficie priva di graffi, pitting e macchie. Il progetto è il seguente:
(1) pezzo fucinato: pezzo fucinato del lingotto rifuso secondo le disposizioni di pezzo fucinato del lingotto nella fornace di media frequenza;
(2) Laminazione a caldo: riscaldamento, laminazione a caldo, avvolgimento, raffreddamento;
(3) Ricottura: forno industriale a resistenza a risparmio energetico, la temperatura di riscaldamento è 800 ~ 900 ℃, preferibilmente 850 ℃, tenuta per 3 ~ 5 ore dopo il raffreddamento a 500 ℃ sotto il raffreddamento del forno;
(4) Raddrizzatura, dimensionamento e pelatura della laminazione a freddo: dopo la ricottura, la macchina per raddrizzare e tagliare a due rulli inclinata viene utilizzata per raddrizzare, tagliare e dimensionare, quindi pelare, saldare di testa la striscia diritta in un grande peso della piastra e avvolgere ;
(5) Trafilatura a freddo e ricottura brillante: la trafilatura a freddo viene eseguita sulla trafila. Il diametro dopo il disegno è controllato dallo stampo di trafilatura. La temperatura di ricottura brillante è 800 ~ 900 ℃ (850 ℃ è la migliore) e l'isolamento è 0.5 ~ 2 h.
(6) Attrezzatura ausiliaria: macchina per laminazione a punti, saldatrice di testa, catena di trazione.
(7) Lubrificazione e metodo di raffreddamento della trafila: lubrificante per trafilatura a secco, raffreddamento a circolazione d'acqua, porta via il calore generato nel processo di trafilatura, protegge la trafila, flusso d'acqua 4m³ / h, pressione dell'acqua 0.25Mpa.
Effetto della tensione del filo sulla precisione
La tensione del cono è troppo piccola causerà jitter del filo, troppo grande per rendere la dimensione del filo più piccola o addirittura spezzata. Nel processo di produzione, la dimensione è compresa tra 6.11 mm e 6.14 mm e la velocità della linea è 7.5 m / s, la tensione è del 35% e la precisione dimensionale soddisfa i requisiti di tolleranza.
L'effetto dei passaggi sulle superfici
Dopo una singola trazione, la superficie del filo da taglio libero presenta più macchie di squame di pesce e una finitura scadente, causata dal foglio di ossido. La decalcificazione meccanica avviene contemporaneamente due volte trafilatura, prima da 8 mm a 7.5 mm Φ Φ, ancora da 7.5 mm a 6.15 mm.
Effetto della ruota da disegno sulla superficie
La superficie irregolare della ruota da disegno può causare graffi. Rifacimento e molatura della superficie della ruota di trafilatura per migliorare la finitura superficiale, mentre il trattamento termico migliora la durezza e aumenta la resistenza all'usura.