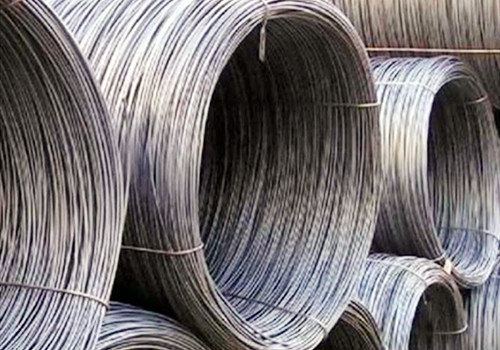
Automatenstahldraht zeichnet sich durch gute Schneidleistung und hohe Genauigkeit aus und findet breite Anwendung in Maschinenbauteilen, Präzisionsinstrumenten, Normarmaturen und anderen Bereichen. Dieser Artikel beschreibt den Kaltziehprozess von Automatenstahldraht 12L14 . Die Hauptausrüstung umfasst Ziehdüse, Richtrahmen, Entphosphorierungsanlage, Schmiervorrichtung, Reduzierwalzenkasten, Ziehmaschine, Vorrichtung zur mechanischen Spannungsbeseitigung, Längenmessgerät, Drahtziehvorrichtung und Drahtziehanlage. Das Trockenschmierpulver in der Ziehdüse verbessert die Schmierleistung und schützt die Ziehdüse. Bei der Drahtherstellung ist es weiterhin notwendig, die Oxidschicht auf der Oberfläche des Rohmaterials zu entfernen, weshalb die ursprüngliche Entphosphorierungsscheibe zum Einsatz kommt. Auch die Drahtziehvorrichtung ist für die Drahtziehproduktion unerlässlich. Ziel ist die Herstellung von Automatenstahldraht mit einem Durchmesser von 6.15 mm und hohen Anforderungen an Maßgenauigkeit und Oberflächenqualität (Maßtoleranz ±0.02 mm). Die Oberfläche muss frei von Kratzern, Poren und Flecken sein. Die Konstruktion ist wie folgt:
(1) Schmieden: Schmieden von umgeschmolzenem Barren gemäß den Bestimmungen des Schmiedens von Barren in Mittelfrequenzöfen;
(2) Warmwalzen: Heizen, Warmwalzen, Wickeln, Kühlen;
(3) Glühen: Industrieller Energiesparwiderstandsofen, die Heiztemperatur beträgt 800 ~ 900 ° C, vorzugsweise 850 ° C, und hält 3 ~ 5 Stunden nach dem Abkühlen auf 500 ° C unter der Ofenkühlung;
(4) Richten, Kalibrieren, Kalibrieren und Schälen: Nach dem Glühen wird die geneigte Zweiwalzen-Richt- und Schneidemaschine zum Richten, Schneiden und Kalibrieren und anschließenden Schälen, Stumpfschweißen des geraden Streifens zu einem großen Plattengewicht und Wickeln verwendet ;;
(5) Kaltziehen und Glühglühen: Das Kaltziehen wird an der Ziehmaschine durchgeführt. Der Durchmesser nach dem Ziehen wird durch die Ziehmatrize gesteuert. Die Hellglühtemperatur beträgt 800 ~ 900 ° C (850 ° C ist die beste) und die Isolierung beträgt 0.5 bis 2 Stunden.
(6) Zusatzausrüstung: Punktwalzmaschine, Stumpfschweißmaschine, Traktionskette.
(7) Schmier- und Kühlmethode des Ziehwerkzeugs: trockenes Ziehschmiermittel, Wasserkreislaufkühlung, Entnahme der beim Ziehvorgang entstehenden Wärme, Schutz des Ziehwerkzeugs, Wasserdurchfluss 4 m³ / h, Wasserdruck 0.25 MPa.
Einfluss der Drahtspannung auf die Genauigkeit
Eine zu geringe Verjüngungsspannung führt zu Drahtzitter, der zu groß ist, um die Größe zu verringern, oder sogar zu einem Drahtbruch. Im Produktionsprozess liegt die Größe im Bereich von 6.11 mm bis 6.14 mm und die Liniengeschwindigkeit beträgt 7.5 m / s, die Spannung beträgt 35% und die Maßgenauigkeit entspricht den Toleranzanforderungen.
Die Wirkung von Pässen auf Oberflächen
Nach einem einzigen Zug weist die Oberfläche des freien Schneiddrahtes mehr Fischschuppenflecken und ein schlechtes Finish auf, was durch die Oxidschicht verursacht wird. Mechanische Entkalkung gleichzeitig zweimaliges Ziehen, zuerst von 8 mm bis 7.5 mm Φ Φ, wieder von 7.5 mm bis 6.15 mm.
Wirkung des Zeichenrades auf die Oberfläche
Die unebene Oberfläche des Zeichenrads kann Kratzer verursachen. Das Nachbearbeiten und Schleifen der Oberfläche der Ziehscheibe zur Verbesserung der Oberflächenbeschaffenheit, während die Wärmebehandlung die Härte und die Verschleißfestigkeit verbessert.