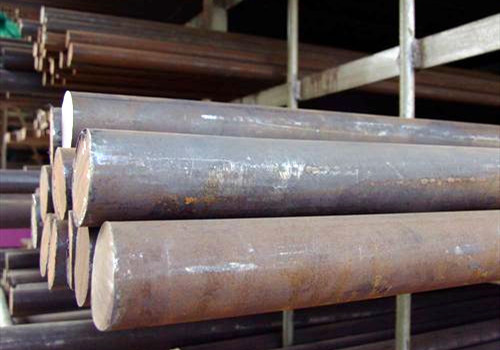
L'acciaio ad alta resistenza ASTM A519 Gr.4130 è un acciaio Cr-Mo a medio tenore di carbonio con eccellenti caratteristiche di resistenza allo snervamento, resistenza alla trazione e tenacità all'intaglio. Il materiale presenta un elevato contenuto di carbonio e l'aggiunta appropriata di Cr, Mo e altri elementi può migliorarne la temprabilità e la tendenza all'ammorbidimento anti-manomissione, motivo per cui è ampiamente utilizzato nei tubi per condotte marine ad alta pressione. Attraverso esperimenti di simulazione e analisi della composizione chimica, abbiamo riscontrato che l'acciaio è soggetto a cricche o infragilimento nella zona termicamente alterata durante la saldatura. Di seguito sono riportate la composizione chimica e le proprietà meccaniche dell'acciaio:
| C | Si | Mn | S | P | Cr | Ni | Cu | Mo |
| 0.28 ~ 0.33 | 0.15 ~ 0.35 | 0.40 ~ 0.60
|
≤ 0.040 | ≤ 0.035 | 0.80 ~ 1.10 | ≤ 0.030 | ≤ 0.03 | 0.15 ~ 0.25 |
| Resistenza alla trazione (Mpa) | Resistenza allo snervamento (Mpa) | Allungamento A% | Lavoro a impatto (-40 ℃ kV / J) | Durezza Rockwell (HRC) |
| 731 | 625 | 21.6 | 50.52.48.50 | 20 |
Il processo di saldatura dei tubi in acciaio 4130 è sensibile all'apporto termico. Un apporto termico eccessivo provoca un ingrossamento della grana austenitica nella zona termicamente alterata (HAT), con conseguente diminuzione della tenacità e della resistenza alla fessurazione del giunto. Un apporto termico insufficiente, invece, accelera il raffreddamento, facilitando la formazione di tessuto indurito e aumentando la tendenza alla fessurazione. In base alla nostra esperienza e considerando il processo di saldatura, l'apporto termico della saldatura TIG in questo test dovrebbe essere controllato nell'intervallo di 1.5 ~ 2.0 kJ/mm, mentre quello della saldatura ad arco manuale dovrebbe essere controllato nell'intervallo di 1.8 ~ 2.5 kJ/mm.
Per ottenere una buona qualità dei giunti saldati, suggeriamo di controllare i seguenti elementi:
1) Controllare il valore di durezza della zona termicamente alterata di saldatura;
2) Controllo dell'idrogeno diffuso residuo. Secondo le normative della società di classificazione, per la saldatura di questo tipo di acciaio dovrebbero essere utilizzati materiali di saldatura a basso contenuto di idrogeno (HDM≤5ml / 100g), quindi nel test abbiamo utilizzato il filo per saldatura ad arco di argon OK Tigrod 13.13 di ESAB (AWS A5.28ER100S-g) .
3) Controllare la tenacità nominale a bassa temperatura del giunto (-20 ℃ ≥27J).
Temperatura di preriscaldamento e interpass
Il preriscaldamento è una delle misure efficaci per prevenire il cracking a freddo. Può ridurre l'idrogeno, migliora i tessuti e riduce lo stress. AWS D 1.1 Allegato Ⅰ suggerisce la temperatura di preriscaldamento di 120-150 ℃. La temperatura di interpass dovrebbe essere controllata rigorosamente entro la gamma di 150-210 ℃ per evitare la crescita eccessiva della saldatura. Il layout di scanalatura e tallone è impostato in questo modo:
Parametri di saldatura
L'apporto termico è l'energia ricevuta dalla saldatura per unità di lunghezza, che è il principale fattore che influenza il ciclo termico di saldatura. Vale a dire, quando vengono determinati il materiale e il metodo di saldatura, la struttura e le prestazioni del giunto saldato dipendono principalmente dalle dimensioni dell'apporto termico di saldatura e parametri di saldatura impropri porteranno al deterioramento delle prestazioni del giunto. I parametri di saldatura sono stati ottimizzati in base alla formula bidimensionale di massima durezza del trasferimento di calore e della zona termicamente alterata:
| Passaggi di saldatura n. | diametro del filo
(Mm) |
Corrente
(UN) |
Tensione
V) |
Velocità di saldatura (mm / min) |
| 1 | 2.4 | 120-130 | 14-15 | 35 |
| 2-7 | 2.4 | 130-140 | 15-16 | 30-59 |
| 8-10 | 2.4 | 130-140 | 15-16 | 40-65 |
I risultati sperimentali mostrano che i risultati della prova di trazione soddisfano anche i requisiti:
| Campione n. | Resistenza alla trazione (mpa) | Posizione della frattura |
| 1 | 785 | Saldare i giunti |
| 2 | 705 | Saldare i giunti |
Test dei giunti di saldatura
Prova di flessione
Il test di piegatura è un test della capacità di un materiale di resistere alla deformazione. Lo testiamo nella macchina di prova universale WE-100 con un campione per la prova di flessione secondo i requisiti delle specifiche, prendiamo quattro stili laterali con 5t (t) per lo spessore del metallo di base nella prova di piegatura con un angolo di 180 °, nessuna crepa sul superficie del provino dopo la piegatura e non c'è lunghezza è maggiore di 3 mm in qualsiasi direzione altri difetti, i risultati sperimentali soddisfano i requisiti.
Test d'impatto
Prova di impatto nella macchina per prove di impatto JB-30B, con carico di impatto per rendere la frattura della scanalatura del giunto, l'energia di impatto consumata sull'area dell'unità può determinare le prestazioni di impatto del giunto saldato. Il test di impatto adotta un impatto Charpy di -20 °, campionando in una posizione a 1-2 mm dalla superficie del giunto, la posizione della tacca si trova nel centro di saldatura, la linea di fusione, la linea di fusione 2 mm, la linea di fusione 5 mm.
| Posizione scanalatura | valore di impatto singolo (J) | Valore medio di impatto |
| Centro di saldatura | 112, 140, 94 | 115 |
| Linea Fusion | 128, 130, 134 | 131 |
| Linea Fusion + 2mm | 134, 128, 118 | 127 |
| Linea Fusion + 5mm | 134, 140, 128 | 134 |