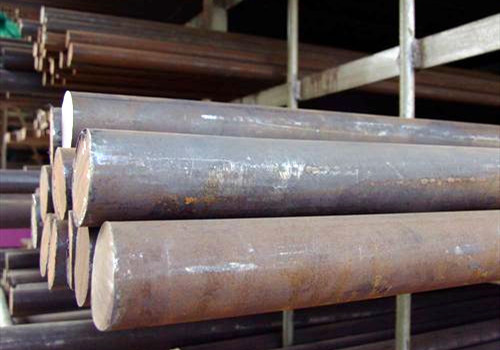
Hoogsterktestaal ASTM A519 Gr.4130 is een middelmatig koolstofhoudend gemoduleerd Cr-Mo-staal met een uitstekende vloeigrens, treksterkte en kerfslagvastheid. Het materiaal heeft een hoog koolstofgehalte en de juiste toevoeging van Cr, Mo en andere elementen kan de hardbaarheid en de weerstand tegen verzachting door manipulatie verbeteren. Het wordt veelvuldig gebruikt in hogedrukleidingen in de scheepvaart. Uit experimenten met chemische samenstelling en simulaties is gebleken dat het staal tijdens het lassen gevoelig is voor scheuren of verbrossing in de warmtebeïnvloede zone. Hieronder volgen de chemische samenstelling en de mechanische eigenschappen van het staal:
| C | Si | Mn | S | P | Cr | Ni | Cu | Mo |
| 0.28 0.33 ~ | 0.15 0.35 ~ | 0.40 0.60 ~
|
≤ 0.040 | ≤ 0.035 | 0.80 1.10 ~ | ≤ 0.030 | ≤ 0.03 | 0.15 0.25 ~ |
| Treksterkte (Mpa) | Opbrengststerkte (Mpa) | Verlenging A% | Slagwerk (-40 ℃ kV / J) | Rockwell-hardheid (HRC) |
| 731 | 625 | 21.6 | 50.52.48.50 | 20 |
Het lasproces van 4130 stalen buizen is gevoelig voor de warmte-inbreng. Een te hoge warmte-inbreng leidt tot grovere austenietkorrels in de door de warmte beïnvloede zone, waardoor de taaiheid en scheurweerstand van de verbinding afnemen. Een lage warmte-inbreng zorgt voor een snelle afkoeling, waardoor er gemakkelijk hardingsweefsel ontstaat en de neiging tot scheurvorming toeneemt. Op basis van onze ervaring en in combinatie met het lasproces, dient de warmte-inbreng bij TIG-lassen in deze test te worden beperkt tot 1.5 ~ 2.0 kJ/mm en bij handmatig booglassen tot 1.8 ~ 2.5 kJ/mm.
Om een goede kwaliteit van lasverbindingen te verkrijgen, raden we u aan de volgende punten te controleren:
1) Controleer de hardheidswaarde van de door de laswarmte beïnvloede zone;
2) Controle overgebleven gediffundeerde waterstof. Volgens de voorschriften van het classificatiebureau moeten lasmaterialen met een laag waterstofgehalte (HDM≤5ml / 100g) worden gebruikt voor het lassen van dit soort staal, daarom hebben we ESAB's OK Tigrod 13.13 argonbooglasdraad (AWS A5.28ER100S-g) gebruikt in de test .
3) Controleer de nominale taaiheid bij lage temperaturen van de verbinding (-20 ℃ ≥27J).
Verwarm en interpass temperatuur
Voorverwarmen is een van de effectieve maatregelen om koudscheuren te voorkomen. Het kan waterstof verminderen, weefsel verbeteren en stress verminderen. AWS D 1.1 Annex Ⅰ suggereert de voorverwarmingstemperatuur van 120-150 ℃. De interpass-temperatuur moet strikt worden gecontroleerd binnen het bereik van 150-210 ℃ om overgroei van lasnaden te voorkomen. De lay-out van de groef en kraal is als volgt ingesteld:
Lasparameters
De warmte-invoer is de energie die wordt ontvangen door de las per lengte-eenheid, wat de belangrijkste factor is die de thermische lascyclus beïnvloedt. Dat wil zeggen dat wanneer het lasmateriaal en de methode worden bepaald, de structuur en prestatie van de lasverbinding voornamelijk afhangen van de grootte van de laswarmte-invoer, en onjuiste lasparameters zullen leiden tot een verslechtering van de lasprestaties. Lasparameters werden geoptimaliseerd volgens de tweedimensionale maximale hardheidsformule van warmteoverdracht en warmte-beïnvloede zone:
| Laspas nr. | draaddiameter
(Mm) |
Actueel
(EEN) |
Voltage
V) |
Lassnelheid (mm / min) |
| 1 | 2.4 | 120-130 | 14-15 | 35 |
| 2-7 | 2.4 | 130-140 | 15-16 | 30-59 |
| 8-10 | 2.4 | 130-140 | 15-16 | 40-65 |
De experimentele resultaten laten zien dat de trekproefresultaten ook voldoen aan de eisen:
| Monster nr. | Treksterkte (mpa) | Breukpositie |
| 1 | 785 | Lasverbindingen |
| 2 | 705 | Lasverbindingen |
Lasverbindingen Test
Buigtest
De buigtest is een test van het vermogen van een materiaal om vervorming te weerstaan. We testen het in de WE-100 universele testmachine met een monster voor buigtest volgens de specificatievereisten, nemen vier laterale stijlen met 5t (t) voor de dikte van het basismetaal in buigtest met een hoek van 180 °, geen scheur op de oppervlak van het monster na buiging en er is geen lengte groter dan 3 mm in welke richting dan ook andere defecten, de experimentele resultaten voldoen aan de vereisten.
Botsingtest
Impacttest in JB-30B-impacttestmachine, met impactbelasting om de voeggroef te laten breken, de impactenergie die op het eenheidsgebied wordt verbruikt, kan de impactprestaties van de gelaste verbinding bepalen. De impacttest keurt -20 ° Charpy-impact goed, bemonstering op een positie 1-2 mm verwijderd van het verbindingsoppervlak, de inkepingspositie bevindt zich in het lascentrum, de fusielijn, de fusielijn 2 mm, de fusielijn 5 mm.
| Groefpositie | enkele impactwaarde (J) | Gemiddelde impactwaarde |
| Lascentrum | 112, 140, 94 | 115 |
| Fusion lijn | 128, 130, 134 | 131 |
| Fusielijn + 2 mm | 134, 128, 118 | 127 |
| Fusielijn + 5 mm | 134, 140, 128 | 134 |