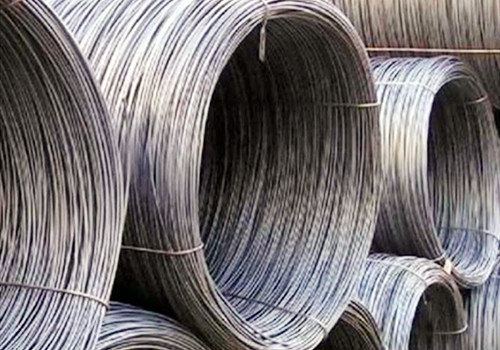
Vrij snijdend staaldraad heeft goede snijprestaties en een hoge nauwkeurigheid en wordt veel gebruikt in machineonderdelen, precisie-instrumenten, standaardfittingen en andere toepassingen. Dit artikel beschrijft het koudtrekproces van 12L14 vrij snijdend staaldraad. De belangrijkste apparatuur omvat een trekmatrijs, een lijninstelframe, een ontfosforiseermachine, een smeerinrichting, een reductiewalskast, een trekbank, een apparaat voor het verwijderen van mechanische spanningen, een lengtemeetapparaat, een draadopzetstuk, een draadtrekinrichting, enzovoort. Droog smeerpoeder wordt in de trekmatrijs geplaatst om de smering te verbeteren en de trekmatrijs te beschermen. Bij de productie van staaldraad is het nog steeds nodig om de oxidelaag op het oppervlak van het ruwe materiaal te verwijderen, daarom wordt de originele ontfosforiseerwiel nog steeds gebruikt. Het draadframe en het draadopzetstuk zijn ook essentieel bij de draadtrekproductie. Het doel is om vrij snijdend draad te produceren met een afmeting van 6.15 mm met hoge eisen aan maatnauwkeurigheid en oppervlaktekwaliteit, een maattolerantie van ±0.02 mm, een oppervlak zonder krassen, putjes of vlekken. Het ontwerp is als volgt:
(1) Smeden: smeden omgesmolten baar volgens de bepalingen van ingotsmeden in middenfrequente oven;
(2) Heet walsen: verwarmen, warm walsen, oprollen, koelen;
(3) Gloeien: industriële energiebesparende weerstandsoven, de verwarmingstemperatuur is 800 ~ 900 ℃, bij voorkeur 850 ℃, houdbaar gedurende 3 ~ 5 uur na afkoeling tot 500 ℃ onder ovenkoeling;
(4) Rechttrekken, koudwalsen op maat maken en afpellen: na het gloeien wordt de schuine richt- en snijmachine met twee rollen gebruikt voor het rechttrekken, snijden en dimensioneren, en vervolgens afpellen, stomplassen van de rechte strip tot een groot plaatgewicht en opwikkelen ;
(5) Koudtrekken en heldergloeien: koudtrekken wordt uitgevoerd op de tekenmachine. De diameter na het trekken wordt bepaald door de tekenmatrijs. De heldere gloeitemperatuur is 800 ~ 900 ℃ (850 ℃ is de beste) en de isolatie is 0.5 ~ 2 uur.
(6) Hulpapparatuur: puntwalsmachine, stomplasmachine, tractieketting.
(7) Smeer- en koelmethode voor het trekken van de matrijs: droogtrekkend smeermiddel, watercirculatiekoeling, haalt de warmte weg die tijdens het tekenproces wordt gegenereerd, bescherm de tekeningsmatrijs, waterstroom 4m³ / h, waterdruk 0.25Mpa.
Effect van draadspanning op nauwkeurigheid
De conusspanning is te klein, veroorzaakt draadjitter, te groot om de maat kleiner te maken of zelfs gebroken draad. In het productieproces ligt de maat binnen het bereik van 6.11 mm ~ 6.14 mm en is de lijnsnelheid 7.5 m / s, de spanning is 35% en de maatnauwkeurigheid voldoet aan de tolerantievereisten.
Het effect van passages op oppervlakken
Na een enkele trek heeft het oppervlak van de vrije snijdraad meer visschubben en een slechte afwerking, die wordt veroorzaakt door de oxidelaag. Mechanisch ontkalken op hetzelfde moment twee keer trekken, eerst van 8 mm tot 7.5 mm Φ Φ, opnieuw van 7.5 mm tot 6.15 mm.
Effect van tekenwiel op het oppervlak
Het oneffen oppervlak van het trekwiel kan krassen veroorzaken. Opnieuw bewerken en slijpen van het oppervlak van het trekwiel om de oppervlakteafwerking te verbeteren, terwijl warmtebehandeling de hardheid verbetert en de slijtvastheid verbetert.