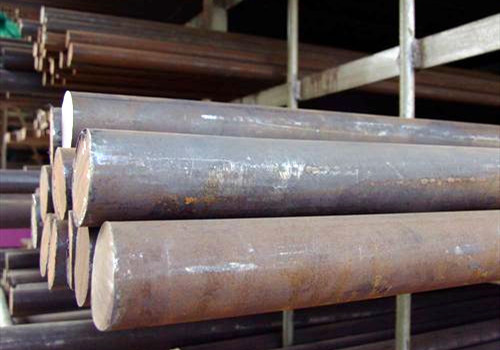
Hochfester Stahl ASTM A519 Gr. 4130 ist ein mittelgekohlter, modulierter Cr-Mo-Stahl mit ausgezeichneter Streckgrenze, Zugfestigkeit und Kerbschlagzähigkeit. Das Material weist einen hohen Kohlenstoffgehalt auf, und die gezielte Zugabe von Chrom, Molybdän und anderen Elementen verbessert seine Härtbarkeit und die Beständigkeit gegen Verformung. Es findet breite Anwendung in Rohrleitungen für Hochdruckleitungen im Schiffbau. Chemische Zusammensetzungsanalysen und Simulationsversuche ergaben, dass der Stahl beim Schweißen in der Wärmeeinflusszone zu Rissbildung und Versprödung neigt. Die chemische Zusammensetzung und die mechanischen Eigenschaften des Stahls sind:
| C | Si | Mn | S | P | Cr | Ni | Cu | Mo |
| 0.28 ~ 0.33 | 0.15 ~ 0.35 | 0.40 ~ 0.60
|
≤ 0.040 | ≤ 0.035 | 0.80 ~ 1.10 | ≤ 0.030 | ≤ 0.03 | 0.15 ~ 0.25 |
| Zugfestigkeit (MPa) | Streckgrenze (MPa) | Dehnung A% | Schlagarbeit (-40 ℃ kV / J) | Rockwell-Härte (HRC) |
| 731 | 625 | 21.6 | 50.52.48.50 | 20 |
Das Schweißen von 4130-Stahlrohren reagiert empfindlich auf die Wärmeeinbringung. Eine zu hohe Wärmeeinbringung führt zu einer Vergröberung des Austenitkorns in der Wärmeeinflusszone, wodurch die Zähigkeit und Rissbeständigkeit der Verbindung abnehmen. Eine zu geringe Wärmeeinbringung bewirkt eine schnelle Abkühlung, begünstigt die Bildung von gehärtetem Gewebe und erhöht die Rissneigung. Erfahrungsgemäß und in Kombination mit dem Schweißprozess sollte die Wärmeeinbringung beim WIG-Schweißen in diesem Test im Bereich von 1.5 bis 2.0 kJ/mm und beim Lichtbogenschweißen im Bereich von 1.8 bis 2.5 kJ/mm liegen.
Um eine gute Qualität der Schweißverbindungen zu erzielen, empfehlen wir, die folgenden Punkte zu kontrollieren:
1) Kontrollieren Sie den Härtewert der Schweißwärmeeinflusszone;
2) Kontrollieren Sie den restlichen diffundierten Wasserstoff. Gemäß den Vorschriften der Klassifikationsgesellschaft sollten zum Schweißen dieser Art von Stahl schweißstoffarme Schweißmaterialien (HDM ≤ 5 ml / 100 g) verwendet werden. Daher haben wir im Test den Argon-Lichtbogenschweißdraht OK Tigrod 13.13 (AWS A5.28ER100S-g) von ESAB verwendet .
3) Kontrollieren Sie die Niedertemperaturzähigkeit der Verbindung (-20 ℃ ≥27J).
Vorheizen und Zwischenlagentemperatur
Das Vorheizen ist eine der wirksamen Maßnahmen, um Kälterisse zu vermeiden. Es kann Wasserstoff reduzieren, das Gewebe verbessern und Stress reduzieren. AWS D 1.1 Anhang Ⅰ schlägt die Vorheiztemperatur von 120-150 ℃ vor. Die Zwischenlagentemperatur sollte streng im Bereich von 150-210 ° C geregelt werden, um ein Überwachsen der Schweißnähte zu vermeiden. Rillen- und Perlenlayout sind wie folgt eingestellt:
Schweißparameter
Der Wärmeeintrag ist die Energie, die die Schweißnaht pro Längeneinheit erhält. Dies ist der Hauptfaktor, der den thermischen Schweißzyklus beeinflusst. Das heißt, wenn das Schweißmaterial und das Schweißverfahren bestimmt werden, hängen die Struktur und die Leistung der Schweißverbindung hauptsächlich von der Größe des Schweißwärmeeintrags ab, und falsche Schweißparameter führen zu einer Verschlechterung der Verbindungsleistung. Die Schweißparameter wurden gemäß der zweidimensionalen Formel für die maximale Härte der Wärmeübertragung und der Wärmeeinflusszone optimiert:
| Schweißdurchgänge Nr. | Kabeldurchmesser
(Mm) |
Aktuell
(EIN) |
Stromspannung
V) |
Schweißgeschwindigkeit (mm / min) |
| 1 | 2.4 | 120-130 | 14-15 | 35 |
| 2-7 | 2.4 | 130-140 | 15-16 | 30-59 |
| 8-10 | 2.4 | 130-140 | 15-16 | 40-65 |
Die experimentellen Ergebnisse zeigen, dass die Ergebnisse der Zugversuche auch die Anforderungen erfüllen:
| Proben-Nr. | Zugfestigkeit (mpa) | Bruchposition |
| 1 | 785 | Schweißverbindungen |
| 2 | 705 | Schweißverbindungen |
Schweißverbindungstest
Bigsamkeitstest
Der Biegetest ist ein Test der Fähigkeit eines Materials, Verformungen standzuhalten. Wir testen es in der Universalprüfmaschine WE-100 mit einem Muster für den Biegetest gemäß den Spezifikationsanforderungen. Nehmen Sie vier seitliche Stile mit 5 t (t) für die Grundmetalldicke im Biegetest mit einem Winkel von 180 °, ohne Riss am Oberfläche der Probe nach dem Biegen und es gibt keine Länge größer als 3 mm in irgendeiner Richtung andere Defekte, die experimentellen Ergebnisse erfüllen die Anforderungen.
Aufpralltest
Schlagprüfung in einer Schlagprüfmaschine JB-30B mit Stoßbelastung, um den Bruch der Verbindungsnut zu verursachen, kann die auf der Einheitsfläche verbrauchte Aufprallenergie die Schlagleistung der Schweißverbindung bestimmen. Der Schlagversuch nimmt einen Charpy-Schlag von -20 ° an, wobei die Probenahme an einer Position 1-2 mm von der Verbindungsoberfläche entfernt erfolgt. Die Kerbposition befindet sich in der Schweißmitte, der Schmelzlinie, der Schmelzlinie 2 mm und der Schmelzlinie 5 mm.
| Nutposition | Einzelschlagwert (J) | Durchschnittlicher Aufprallwert |
| Schweißmitte | 112, 140, 94 | 115 |
| Fusionslinie | 128, 130, 134 | 131 |
| Fusionslinie + 2mm | 134, 128, 118 | 127 |
| Fusionslinie + 5mm | 134, 140, 128 | 134 |