Aşağı alaşımlı yüksək möhkəmlikli polad AISI 4140 maşınqayırma, aviasiya, neft, dəniz və şaft, dişli, birləşdirici çubuq kimi digər aşağı temperaturlu hissələrdə geniş istifadə edilmişdir; Transmissiya dişlisi, turbomühərrik dişlisi, mühərrik silindri, yaylı sıxac, neft qazma borusu üçün sıxac və digər hissələr; Kalıp istehsalı sənayesində AISI 4140 möhkəmlik və möhkəmliyin yaxşı birləşməsini tələb edən böyük və orta ölçülü plastik qəliblər üçün uyğundur. Sərt xidmət mühiti poladın yüksək aşağı temperaturda zərbəyə davamlılığını tələb edir. AISI4140 döymənin mexaniki xassələrinə və mikrostrukturuna müxtəlif istiləşmə temperaturlarının təsirini öyrənmək üçün bir sıra testlər etdik.
AISI 4140 döymə kimyəvi tərkibi və istilik müalicəsi
| Notlar | C | Si | Mn | P | S | Cr | Mo |
| 4140 | 0.38 ~ 0.43 | 0.15 ~ 0.35 | 0.75 ~ 1.00 | ≤ 0.035 | ≤ 0.040 | 0.80 ~ 1.10 | 0.15 ~ 0.25 |
| Vəziyyət | temperatur (℃) | Soyutma | Sərtlik, HBW | |
| Əvvəlcədən istilik müalicəsi | Tavlama | 840 ~ 860
(İstilik qorunması 2H) |
Ocağın soyudulması | ≤ 217 |
| Normalləşmə | 850 ~ 900 | Air soyutma | ≤ 217 | |
| Yüksək temperaturda temperatur | 680 ~ 700 | Air soyutma | ≤ 217 | |
| Söndürülmüş və temperlənmişdir
|
Söndürmək | 840 ~ 880 | Yağın soyudulması | ≥53HRC |
| Tempering | 450 ~ 670 | Yağ və ya hava | 25 ~ 45HRC | |
| induksiya
Söndürmək
|
İsitmə | 900 | Emulsiya | Görünüş ≥53HRC |
| Tempering | 150 ~ 180 | Air soyutma | ≥50HRC | |
AISI 4140 poladdan CCT əyrisinin və faza keçidinin kritik nöqtəsinin müəyyən edilməsi istilik müalicəsi prosesinin formalaşdırılması üçün istinad təmin edə bilər. Fərqli soyutma dərəcələri ilə CCT əyrisində üç fazalı keçid zonaları var: yavaş soyutma sürəti ilə "ferrit + perlit" bölgəsi, yavaş soyutma sürəti ilə "qapalı beynit" bölgəsi və sürətli soyutma dərəcəsi ilə "martensit" bölgəsi . Tam martensitin kritik soyutma dərəcəsi təqribən 600 ℃/dəq, beynitin kritik soyutma dərəcəsi təxminən 60 ℃/dəq, martensitin MS nöqtəsi isə 362 ℃-dir. AISI3 poladının AC4140 temperaturu 826 ℃-dir, buna görə də söndürmə temperaturu olaraq 870 ℃ seçirik.
 İstilik müalicəsi simulyasiya sobasında müxtəlif temperləmə temperaturları nəzərdə tutulmuşdur. İstilik müalicəsi prosesi: normallaşdırma temperaturu 905 ℃, söndürmə temperaturu 870 ℃, soyutma üsulu suyun soyudulması, istiləşmə temperaturu müvafiq olaraq 580 ℃, 600 ℃, 620 ℃, 640 ℃, 650 ℃. Otaq temperaturunda 5mm×60mm silindrik nümunə seçildi və zərbəyə davamlılıq nümunəsinin ölçüsü 10mm×10mm×55mm Charpy V formalı yiv idi. Test temperaturu -18 ° C idi.
Temperləmə temperaturu 580℃ olduqda, 4140 poladın aşağı temperatur zərbə möhkəmliyi tələblərə cavab verə bilməz. Zərbə qalıq nümunələri daxilolma təyini və sınıq təhlili üçün götürülür. Daxilolma təyininin nəticələrindən görünür ki, ümumi aşağı daxilolma səviyyəsi keyfiyyətsiz aşağı temperatur zərbə möhkəmliyinin səbəbi deyil. Zərbə sınığı üzərində skanlama elektron mikroskopiyası (SEM) və enerji spektri təhlili aparılmışdır: sınığın lif sahəsi kiçik, kiçik və dayaz çuxurlar paylanmış, şüalanma sahəsinin nisbəti böyük, çuxurlar isə nisbətən böyük və dərin idi. Şüalanma sahəsinin morfologiyası kvazi parçalanma, lif sahəsinin nisbəti kiçik və kiçik yan genişlənmə var idi və nümunənin zərbə möhkəmliyi nisbətən yaxşı idi. Heç bir aşkar metallurgiya qüsuru müşahidə edilməmişdir. Yuxarıdakı təhlilə görə, bu istilik emalı prosesində zərbə nümunəsinin aşağı təsir dəyəri metallurgiya qüsurlarından qaynaqlanmır. Aşağı təsir dəyəri karbidin dispersiya dərəcəsi və morfologiyası ilə əlaqəli ola bilər.
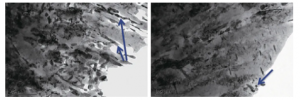
870 ℃ və 580 ℃ temperaturda su ilə soyudulmuş nümunələrin TEM təhlili göstərdi ki, əsasən iki növ karbid paylanması var, bunlar uzun zolaqlar, ölçüsü 100 nm-3 μm olan, müəyyən miqdarda karbid hissəcikləri və orijinal Martensit oriyentasiyası saxlanılıb. 870 ℃ su ilə soyudulmuş + 600 ℃ temperlənmiş nümunələrin TEM təhlili göstərir ki, karbidlərin paylanması nisbətən vahiddir, əsasən zolaqlı karbidlər (100-500 nm) və dənəvər karbidlər (50 nm) və kiçik miqdarda böyük ölçülü M7C3 hissəcikləri, böyük karbid zolağı itdi. İstiləşmə temperaturu aşağı olduqda, zolaq karbidləri əsasən soyulmuş karbidlərdir. İstiləşmə temperaturunun artması ilə zolaq karbidlərinin uzunluq-en nisbəti azalır və zolaq karbidləri dənəvər karbidlərə çevrilir. İstiləşmə temperaturu 580 ℃ olduqda, 3μm zolaq karbid mövcuddur. İstiləşmə temperaturu 600 ℃-dən yüksək olduqda, karbidlərin böyük zolağı yox olur və zolaq ölçüsü əsasən 500nm-dən azdır və bəzi dənəvər karbidlər əmələ gəlir. Karbidin morfologiyası zolaqdan incə dənəyə, paylanma isə qeyri-bərabərdən diffuza doğru dəyişir, bu da zərbəyə davamlılığın yaxşılaşmasına səbəb olur. Şerit karbidinin mövcudluğu təsir performansı üçün çox əlverişsizdir, sayı nə qədər çox olsa, ölçüsü nə qədər uzun olsa, materialın sərtliyi bir o qədər pisdir. Buna görə də, istiləşmə temperaturu 600 ℃-ə qaldırıldıqda, materialın zərbəyə davamlılığı əhəmiyyətli dərəcədə yaxşılaşır.
Beləliklə, belə bir nəticəyə gəlmək olar ki, :(1) Temperləmə temperaturunun artması ilə AISI4140 poladının gücü tədricən azalır və təsir dəyəri tədricən artır. Şerit karbid təsir üçün əlverişli deyil, çox əlverişsizdir, sayı nə qədər çox olsa, ölçüsü nə qədər uzun olsa, materialın sərtliyi bir o qədər pisdir. TEM təhlili göstərdi ki, istiləşmə temperaturu 580 ℃-dən 600 ℃-ə qədər yüksəldikdə, karbidlərin böyük zolağı yoxa çıxdı, zolaq ölçüsü əsasən 500 nm-dən az oldu və bəzi dənəvər karbidlər əmələ gəldi və materialın təsir möhkəmliyi əhəmiyyətli dərəcədə yaxşılaşdı. ⑶ Temperasiya temperaturu 600 ℃ olduqda, sınaq nümunələri həm otaq temperaturu gücü, həm də aşağı temperaturda təsir dayanıqlığı tələblərinə cavab verə bilər.