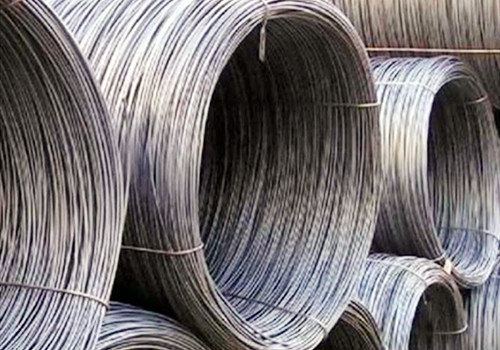
Sərbəst kəsici polad məftil yaxşı kəsmə performansına malikdir və yüksək dəqiqlik maşın hissələrində, dəqiq cihazlarda, standart armaturlarda və digər məqsədlərdə geniş istifadə olunur. Bu məqalədə 12L14 sərbəst kəsici polad məftilinin soyuq çəkmə prosesi təqdim olunur. Əsas avadanlıqlara çəkmə qəlibi, xətt tənzimləmə çərçivəsi, defosforlaşdırma maşını, yağlama cihazı, azaldıcı rulon qutusu, çəkmə maşını, mexaniki gərginliyi aradan qaldıran cihaz, uzunluq ölçən cihaz, naqillər, naqil çəkmə və s. daxildir. Yağlama performansını yaxşılaşdırmaq və çəkmə qəlibini qorumaq üçün quru sürtkü tozu çəkmə qəlib cihazına yerləşdirilir. Polad məftil istehsal edərkən, xammalın səthindəki oksid təbəqəsini çıxarmaq hələ də lazımdır, buna görə də orijinal defosforlaşdırma çarxı hələ də istifadə olunur. Məftil çərçivəsi və naqillər də tel çəkmə istehsalında vacibdir. Məqsəd 6.15 mm ölçülü və ölçülü dəqiqlik və səth keyfiyyəti üçün yüksək tələblərə malik, ±0.02 mm ölçülü tolerantlığa malik, cızıqlar, çuxurlar, ləkələr olmayan sərbəst kəsici məftil istehsal etməkdir, dizayn aşağıdakı kimidir:
(1) Döymə: Orta tezlikli sobada külçə döymə müddəalarına uyğun olaraq yenidən əridilmiş külçənin döyülməsi;
(2) İsti yayma: İstilik, isti yayma, sarma, soyutma;
(3) Tavlama: Sənaye enerjisinə qənaət edən müqavimət sobası, istilik temperaturu 800 ~ 900 ℃, tercihen 850 ℃, sobanın soyudulmasının altında 3 ℃-ə qədər soyuduqdan sonra 5 ~ 500 saat saxlanılır;
(4) Düzləşdirmə, soyuq yuvarlanan ölçü və soyma: Qızdırıldıqdan sonra, meylli iki rulonlu düzəldici və kəsici maşın düzəldilməsi, kəsilməsi və ölçülməsi, sonra soyulması, düz zolağın böyük bir boşqab çəkisinə qaynaqlanması və sarılması üçün istifadə olunur. ;
(5) Soyuq rəsm və parlaq tavlama: soyuq rəsm çəkmə maşınında aparılır. Rəsmdən sonra diametr rəsm kalıbı tərəfindən idarə olunur. Parlaq yumşalma temperaturu 800 ~ 900 ℃ (850 ℃ ən yaxşısıdır) və izolyasiya 0.5 ~ 2 saatdır.
(6) Köməkçi avadanlıq: nöqtə yayma maşını, qaynaq qaynaq maşını, dartma zənciri.
(7) Çəkmə kalıbının yağlama və soyutma üsulu: quru çəkmə sürtkü, su sirkulyasiyasının soyudulması, çəkmə prosesində yaranan istiliyi götürün, rəsm kalıbını qoruyun, su axını 4m³/saat, suyun təzyiqi 0.25Mpa.
Tel gərginliyinin dəqiqliyə təsiri
Konik gərginliyin çox kiçik olması naqilin titrəməsinə, ölçüsünü daha kiçik etmək üçün çox böyük və ya hətta qırılan naqillərə səbəb olacaqdır. İstehsal prosesində ölçü 6.11mm ~ 6.14mm diapazonundadır və xətt sürəti 7.5m / s, gərginlik 35% və ölçülü dəqiqlik tolerantlıq tələblərinə cavab verir.
Keçidlərin səthlərə təsiri
Bir çəkmədən sonra, sərbəst kəsici telin səthində daha çox balıq pulcuq ləkələri və oksid təbəqəsi səbəb olan zəif bitirmə var. Mexanik kireç təmizləmə eyni zamanda iki dəfə, əvvəlcə 8 mm-dən 7.5 mm-ə qədər Φ Φ, yenidən 7.5 mm-dən 6.15 mm-ə qədər çəkmə prosesi.
Çəkmə çarxının səthə təsiri
Rəsm çarxının qeyri-bərabər səthi cızıqlara səbəb ola bilər. Səthin işlənməsini yaxşılaşdırmaq üçün rəsm çarxının səthinin yenidən işlənməsi və üyüdülməsi, istilik müalicəsi isə sərtliyi yaxşılaşdırır və aşınma müqavimətini artırır.